薄壁件顶白现象解析及预防措施
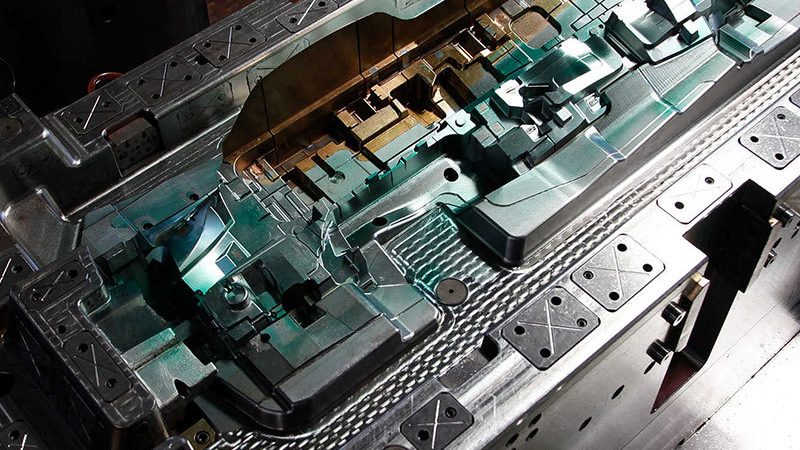
薄壁件顶白现象解析及预防措施
一、薄壁件顶白现象概述
薄壁件在模具制造中是一种常见的零件类型,其结构特点决定了在注塑过程中容易出现顶白现象。顶白是指注塑产品在顶出过程中,由于顶杆压力不足或顶杆位置不当,导致产品表面出现空洞或凹陷。这种现象不仅影响产品外观,还可能影响产品的性能和使用寿命。
二、薄壁件顶白现象成因分析
1. 模具设计不合理:模具结构设计不合理,如顶杆位置不当、顶杆压力不足等,容易导致顶白现象。
2. 注塑工艺参数设置不当:注塑温度、压力、速度等参数设置不合理,导致产品在冷却过程中应力集中,从而产生顶白。
3. 原材料选择不当:原材料的热稳定性差,容易在冷却过程中产生应力,导致顶白。
4. 模具加工精度不足:模具加工精度不足,导致产品在注塑过程中产生应力集中,从而产生顶白。
三、预防薄壁件顶白现象的措施
1. 优化模具设计:合理设计模具结构,确保顶杆位置和压力合理,避免顶白现象。
2. 优化注塑工艺参数:根据产品特点和原材料性能,合理设置注塑温度、压力、速度等参数,降低应力集中。
3. 选择合适的原材料:选择热稳定性好的原材料,降低冷却过程中产生的应力。
4. 提高模具加工精度:严格控制模具加工精度,确保产品在注塑过程中应力分布均匀。
四、案例分析
以某汽车内饰件项目为例,该厂在制造薄壁件时,采用H13钢+氮化处理,模具寿命达80万模次。在注塑过程中,通过优化模具设计、注塑工艺参数和原材料选择,成功避免了顶白现象,提高了产品合格率。
总结
薄壁件顶白现象是模具制造过程中常见的问题,通过优化模具设计、注塑工艺参数和原材料选择,可以有效预防顶白现象。在实际生产中,应根据产品特点和原材料性能,综合考虑各种因素,确保产品质量。
本文由 东莞市佰辉模具科技有限公司 整理发布。