压铸件流痕的成因揭秘:如何从源头上杜绝**
**压铸件流痕的成因揭秘:如何从源头上杜绝**
一、流痕产生的原因概述
压铸件流痕,是压铸过程中常见的一种缺陷,它不仅影响外观,还可能影响产品的性能。那么,压铸件流痕究竟是如何产生的呢?主要原因有以下几点:
二、模具设计不合理
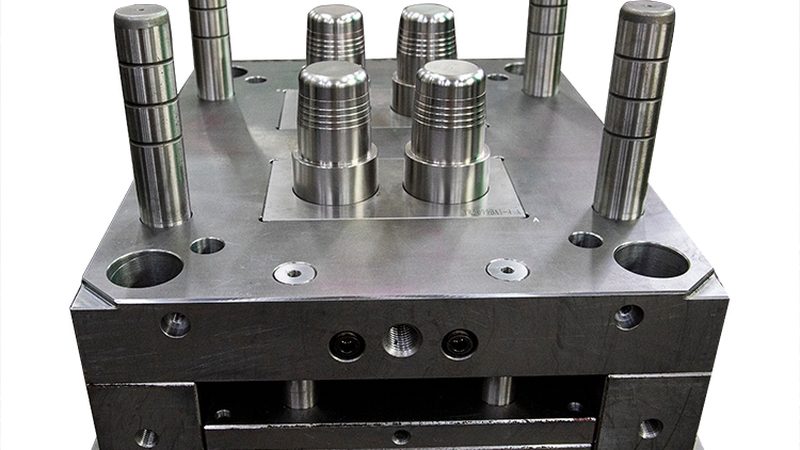
模具设计是压铸件流痕产生的重要原因之一。如果模具设计不合理,如型腔设计不当、冷却系统设计不完善等,都会导致熔体流动不稳定,从而产生流痕。
三、熔体温度控制不当
熔体温度是影响压铸件质量的关键因素。如果熔体温度控制不当,过高或过低都可能导致流痕的产生。过高温度会使熔体流动性变差,产生冷隔;过低温度则会导致熔体流动性变好,产生流痕。
四、浇注系统设计不合理
浇注系统设计不合理也会导致流痕的产生。如果浇注系统设计不合理,如浇口位置不当、浇注速度不均匀等,都会导致熔体流动不稳定,从而产生流痕。
五、压铸工艺参数设置不当
压铸工艺参数设置不当也是导致流痕产生的重要原因。如压射压力、压射速度、冷却时间等参数设置不合理,都会影响熔体的流动状态,从而产生流痕。
六、材料选择不当
材料选择不当也会导致流痕的产生。不同材料的熔点、流动性、收缩率等特性不同,如果选择不当,会导致熔体流动不稳定,从而产生流痕。
七、预防措施
为了防止压铸件流痕的产生,可以从以下几个方面入手:
1. 优化模具设计:确保型腔设计合理,冷却系统完善,浇注系统设计合理。
2. 控制熔体温度:根据材料特性和产品要求,合理控制熔体温度。
3. 优化浇注系统设计:确保浇口位置合理,浇注速度均匀。
4. 调整压铸工艺参数:根据产品要求和材料特性,合理设置压射压力、压射速度、冷却时间等参数。
5. 选择合适的材料:根据产品要求,选择合适的材料,确保材料特性满足压铸要求。
总结
压铸件流痕的产生原因是多方面的,涉及模具设计、熔体温度、浇注系统、压铸工艺参数以及材料选择等多个方面。只有从源头上解决这些问题,才能有效防止流痕的产生,提高压铸件的质量。
本文由 东莞市佰辉模具科技有限公司 整理发布。